


lukket vævet glasfiberdug
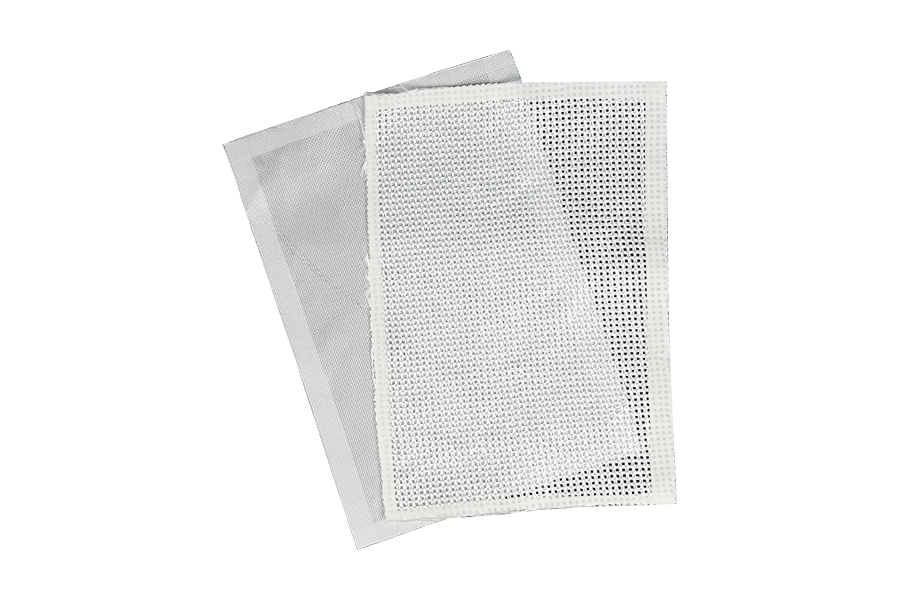
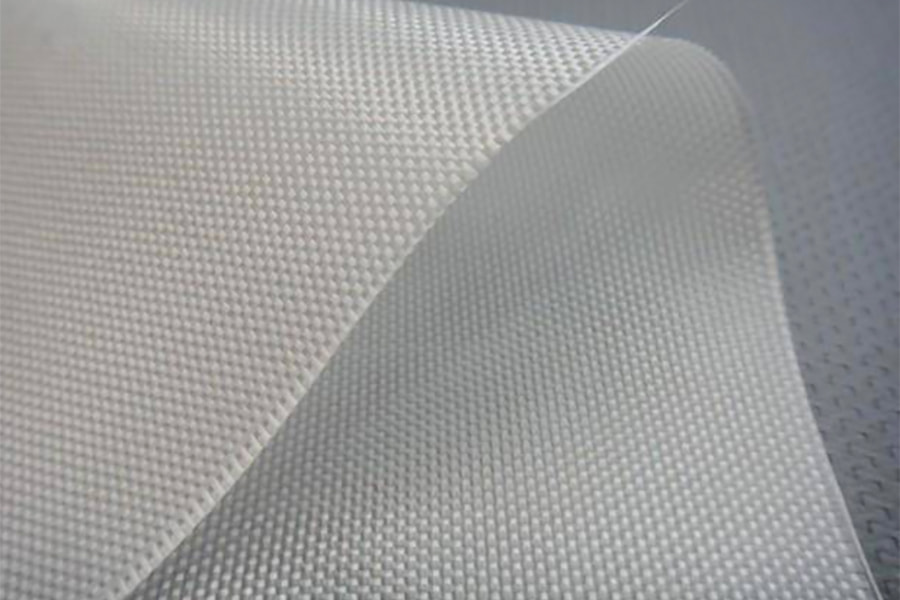
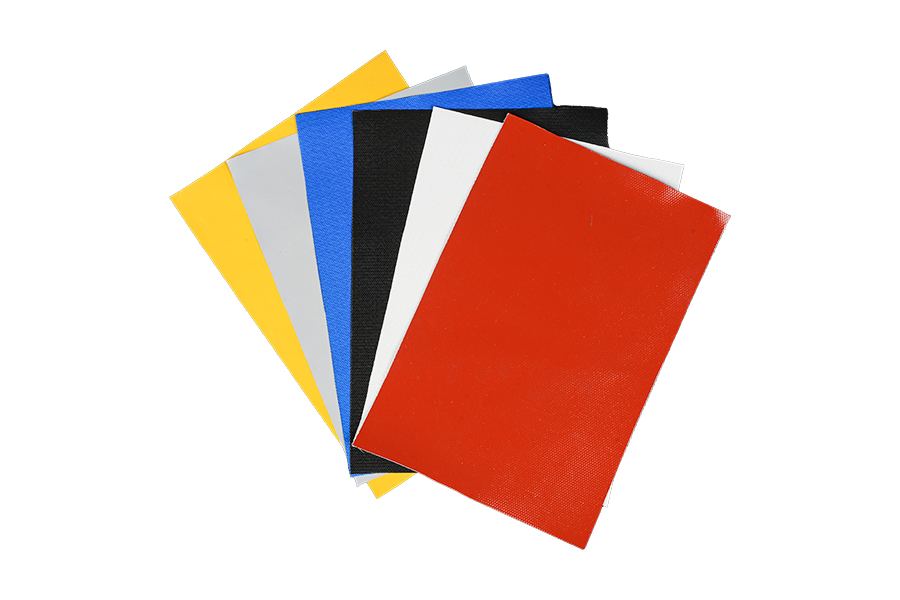
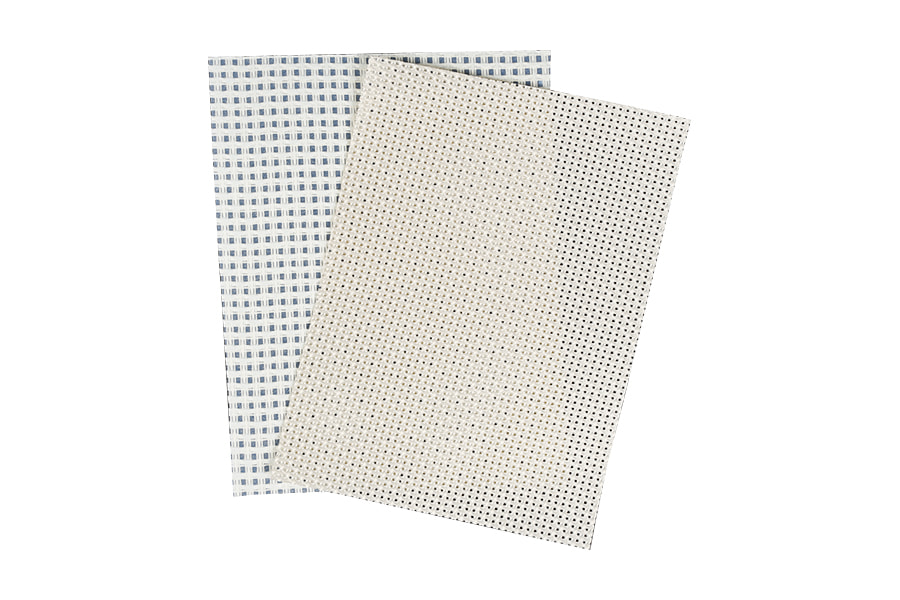
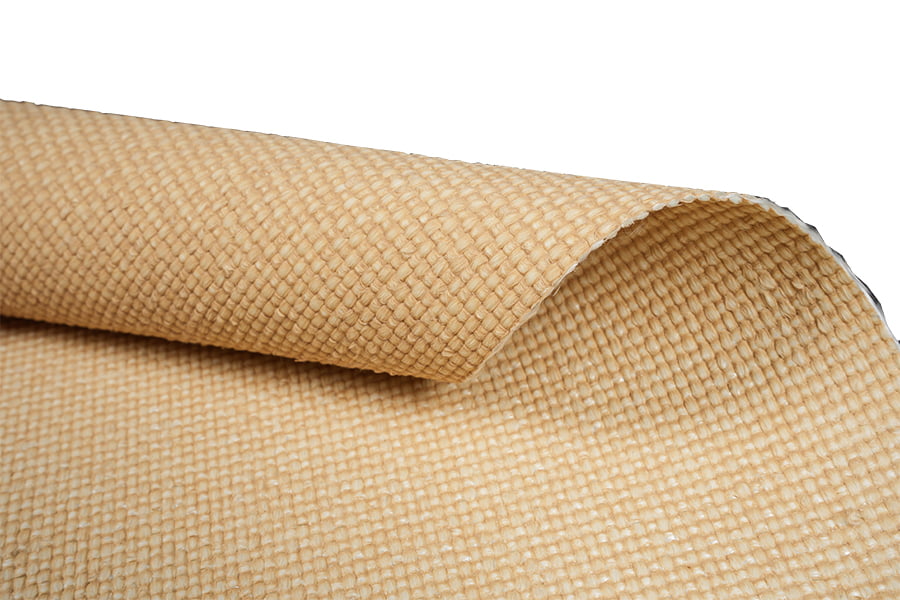
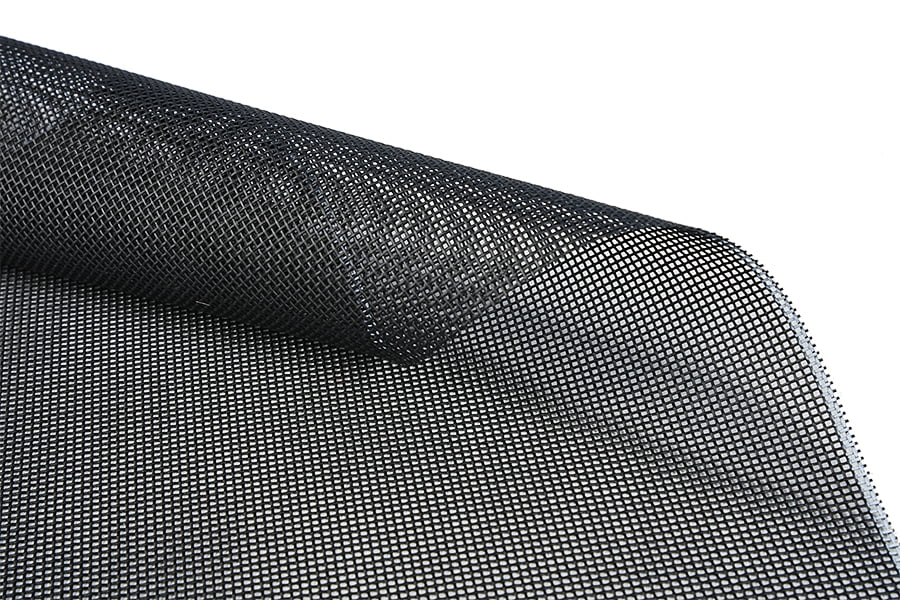
Lukket vævet glasfiberdug er et tætvævet stof, hvor kæde- og skudgarn er pakket tæt med minimal åbning mellem krydsende filamenter. Strukturen med lav porøsitet begrænser harpiksdræning, kontrollerer forholdet mellem harpiks og fiber og producerer laminater med høj fibervolumenfraktion og lav overfladeporøsitet. Stoffet er fremstillet af gennemgående E-glas filamenter og leveres i arealvægte fra 100 g/m² til 600 g/m² og tykkelser fra 0,10 mm til 0,60 mm. Trækstyrke varierer fra 280 MPa til 420 MPa afhængig af konstruktion og harpikssystem. Lukket vævet glasfiberdug er kompatibel med epoxy-, polyester-, vinylester- og phenolharpikser og leveres i rullebredder fra 1000 mm til 1500 mm og rullelængder fra 30 m til 150 m.
Høj fibervolumen
Tæt garnpakning gør det muligt for laminater at nå 55 til 62 procent fibervolumenfraktion i vakuuminfusion. Højere fibervolumen udmønter sig direkte i forbedrede mekaniske egenskaber pr. tykkelsesenhed og reducerede harpiksomkostninger pr. del. Den kontrollerede porøsitet understøtter også ensartet udvædning på tværs af store delflader uden harpiksudsultede zoner.
Kontrolleret harpiksoptagelse
Lav porøsitet begrænser harpiksdræning under hærdning, hvilket giver ensartede harpiks-til-fiber-forhold på tværs af laminatet. Dette reducerer variabiliteten i mekaniske egenskaber og forenkler processtyringen i produktionsmiljøer, hvor repeterbarhed er det primære krav.
Lav overfladeporøsitet
Den tætte vævede struktur minimerer nålehuller og overfladefejl, hvilket reducerer behovet for sekundære fyldningsoperationer før gelcoat eller maling. Dette er især relevant for synlige overfladeapplikationer, hvor efterbehandlingsomkostningerne dominerer produktionsbudgettet.
Kemisk resistens
Tæt konstruktion begrænser indtrængning af ætsende medier i laminatet, hvilket forbedrer den kemiske modstandsdygtighed i rør-, tank- og kanalapplikationer sammenlignet med åbne eller lenovævede stoffer med tilsvarende vægt. Den lukkede overflade reducerer også opsugning langs fiberbaner.
Forsyningsspecifikation
Lukket vævning holder formen godt under klipning med minimal kantflossning. Brug standardsakse eller roterende skær til manuel skæring, eller CNC- og vandstrålesystemer til produktionsvolumener.
Draperbarhed afhænger af den specifikke vævning. Almindelige konstruktioner tilpasser sig moderat til simple kurver. Satinkonstruktioner giver bedre overensstemmelse med sammensatte kurver. Bekræft den tilsigtede ansigtsretning for satinstrukturer før oplægning.
Harpiksstrømmen er langsommere end åben eller lenovævning på grund af lav porøsitet. Til vakuuminfusion skal du bruge harpiksviskositet på 150 til 250 cP ved 25°C, påføre et flowmedium på den øverste overflade og kontrollere påfyldningstiden på prøvepaneler før produktion.
Opbevar ruller vandret ved 15 til 30°C og 40 til 60 procent RF. Hold rullerne pakket ind for at beskytte stoffet mod støv og fugt. Holdbarheden er 36 måneder i original emballage.
Kvalificerede applikationssegmenter
Ofte stillede spørgsmål om indkøb og teknik
Lukket vævning pakker kæde- og skudgarn tæt med minimal åbning, hvilket giver en højere fibervolumenfraktion, lavere overfladeporøsitet og højere mekaniske egenskaber pr. tykkelsesenhed end åben vævning. Åben vævning giver hurtigere harpiksflow og lettere luftfrigivelse, men lavere fibervolumen og mekanisk styrke. Lukket vævning vælges, når laminatets ydeevne, overfladekvalitet eller kemikalieresistens er de primære krav.
Ved vakuuminfusion med lavviskositetsharpiks når lukket vævet stof typisk 55 til 62 procent fibervolumenfraktion. Håndoplægning opnår 40 til 50 procent. Højere fibervolumen forbedrer træk- og bøjningsegenskaber pr. tykkelsesenhed og reducerer harpiksomkostninger pr. del, men kræver også mere omhyggelig proceskontrol for at sikre fuldstændig udfugtning.
Standard MOQ er 300 kg pr. bredde og vævningsspecifikation. Lagerbredder på 1000 mm og 1270 mm i almindelige og twill-konstruktioner sendes fra lager inden for 5 til 10 hverdage. Satinkonstruktioner og tilpassede bredder kræver typisk 3 til 5 uger afhængigt af ordrevolumen og størrelseskrav.
Ja, men harpiksstrømmen er langsommere end åben vævning på grund af den lave porøsitet. Brug harpiksviskositet på 150 til 250 cP ved 25°C, påfør et flow-medium på den øverste overflade, og kontroller påfyldningstiden på prøvepaneler før produktion. For tykke laminater skal du debule hvert andet til tre lag for at opretholde en jævn komprimering og undgå harpiksrige zoner.
Hver forsendelse inkluderer et analysecertifikat, der dækker arealvægt, tykkelse, vævningskonfiguration, dimensioneringssystem og rullelængde. Partinumre er registreret for sporbarhed. Yderligere testdata, herunder trækstyrke, bøjningsmodul og harpikskompatibilitetserklæringer kan leveres på anmodning for kvalificerede konti.